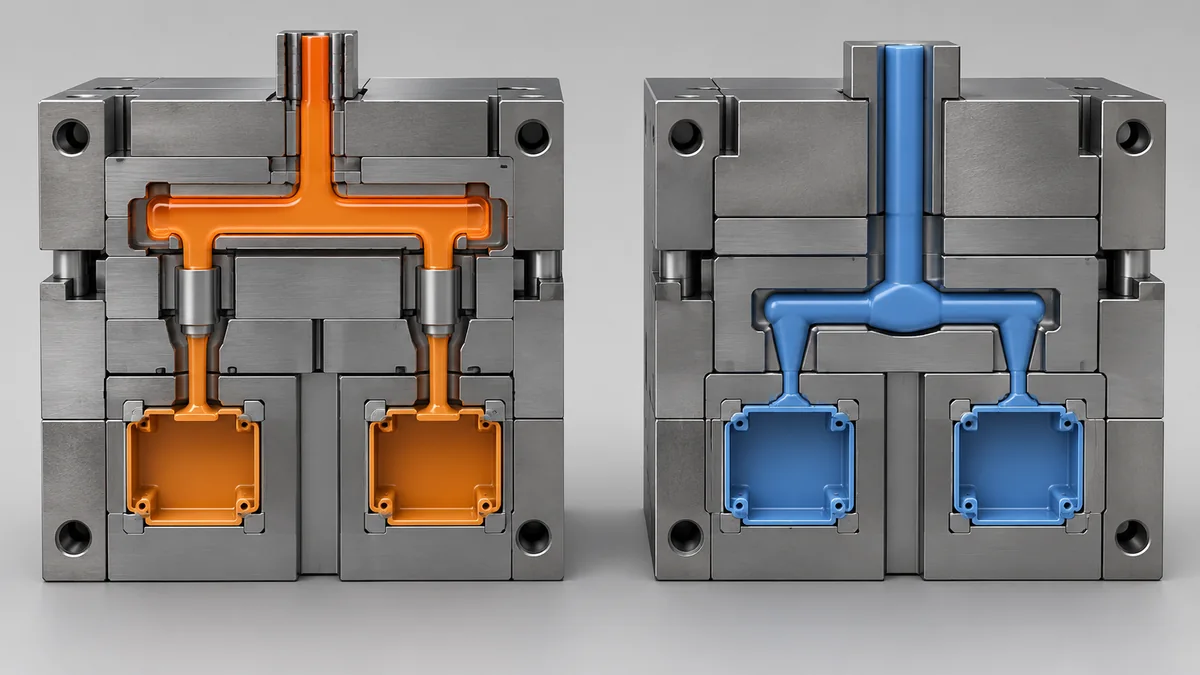
流道系统是生产规划的一部分,并非型腔布局完成后才选择的附件。它会影响熔体输送、材料处理、浇口外观,以及模具上机时必须配备的设备。因此,在热流道与冷流道之间作出选择,应从树脂、零件要求和运行条件入手。
本文讨论的是热塑性塑料注塑成型。其他工艺可能采用不同的热控制方式,其术语和要求应分别评估。两类流道都不存在普遍适用的优势;一个项目也可能将热流道分流板与一段较短的冷流道结合使用。
两种系统有哪些不同?
在冷流道模具中,供料通道会与成型零件一起冷却。凝固后的流道必须从模具中取出,并在成型周期内或后续工序中与零件分离。流道几何形状、浇口设计和处理方式,决定了实际如何完成分离。
热流道通过加热组件,使输送系统中的树脂在各成型周期之间保持熔融状态。它需要温度控制,以及与模具和注塑机相适配的接口。Husky 的热流道基础介绍说明了基本结构。直接热浇口可以减少凝固流道材料,但启动、清料和不合格零件仍会消耗树脂。
从材料收支开始比较
对于小型零件,冷流道可能占单次注射用料的较大比例。应按拟定布局比较零件重量与流道重量,而不是只凭零件尺寸作判断。还应明确分离后的流道如何处理:废弃、交由外部回收,以及粉碎后重新投入生产,是不同的运行假设。
是否允许使用回料,取决于树脂、外观和客户要求,不能默认允许,也不能认为没有成本。比较时应计入搬运、分隔管理和质量控制。真正需要衡量的是在实际材料使用政策下生产合格零件的成本,而不是忽略材料去向、只计算注入模具的树脂量。
核查树脂的加工窗口
加热式熔体输送系统必须适合确切的树脂牌号和预期运行条件。应与树脂生产商及热流道供应商讨论热敏感性、停留时间、剪切和停机的可能性。单次注射量小、暂停时间长的情况尤其值得关注,因为材料在系统中的实际停留时间,可能与简单估算成型周期所得出的印象不同。
Covestro 模具设计指南讨论了热流道的取舍,包括额外的结构与维护复杂性。应依据所选树脂的指导资料评估拟用方案。仅有“工程塑料”这样的宽泛类别,不足以批准一个熔体输送系统。
约定所需的浇口质量
热嘴式浇口与针阀式浇口采用不同的进胶方式。针阀浇口通过移动的阀针控制开口;热嘴式浇口则依靠其热控制和几何结构。任何一个名称本身,都不能保证浇口不可见、不拉丝,或达到某种特定外观效果。
应在图纸中标明允许的浇口位置和可接受的浇口残痕,并将装配接口和可见表面纳入评审。Protolabs 的浇口问题讨论说明了浇口选择为何取决于几何形状和材料。如果需要修剪,还应考虑如何固定或支撑零件。在 CAD 中容易布置的浇口,实际加工时可能难以稳定地修整。
将型腔平衡与冷却一起评审
几何上平衡的布局是一个有用的起点,但它不能保证各型腔具有相同的充填条件。树脂特性、压力损失、浇口细节和热条件也会产生影响。应讨论拟进行流动分析的依据,以及试模时使用的验收检查。Synventive 在其模具充填分析概述中介绍了这些输入条件。
冷却设计既要考虑零件,也要考虑熔体输送系统周围的区域。Husky 的产品手册展示了浇口冷却与系统接口。热流道可以使成型周期不再受流道冷却时间的影响,但实际零件仍需要时间冷却和顶出。
纳入换色与维护需求
如果生产计划包括频繁更换颜色或树脂,应询问如何为所选系统清料,以及如何判断换料结果是否合格。颜色残留取决于材料、通道设计和操作程序。未经评审,不应直接套用其他树脂或系统的清料程序。
维护规划应涵盖加热器、热电偶、浇口部件、布线,以及检修时为接近这些部件所需的操作。应核对接收模具的工厂所采用的控制器连接标准,以及备件的可获得性。Mold-Masters 用户手册体现了操作与维护说明对具体系统的依赖;所购系统对应的手册应随模具一起交付。
在明确假设的基础上比较总成本
为两个方案采用同一套生产计划:年度合格产量、树脂价格、零件与流道重量、预期周期、废品假设、人工、换料换色、维护和初始投资。对不确定的输入,应设置不同情景,而不是将它们隐藏在一个过于乐观的回收期数字中。热流道增加的投入,可能在一种情景下合理,而在另一种情景下难以收回。
最后,确认报价包含哪些设备和责任。应明确控制器、电缆、阀针驱动要求、启动文件和试模验收标准。在批准系统之前,提供注塑机参数和运行限制。合适的流道系统,应既匹配零件,也能由接收模具的注塑团队操作和维护。
资料来源与延伸阅读
供应商示例描述的是其各自的产品,不能由此推导出普遍适用的性能保证,也不能据此认定任何模具供应商具备相应能力。