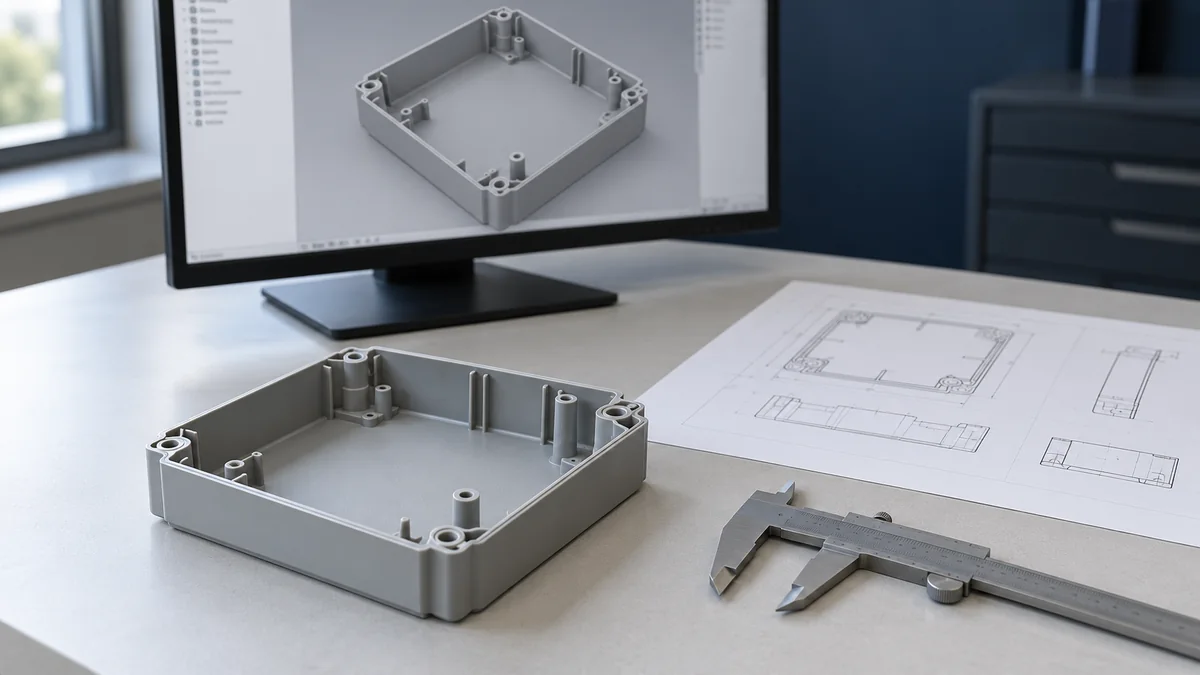
可制造性设计(DFM)评审,将零件的预期功能与注塑成型、模具制造的实际要求联系起来。评审最好在模具设计发布前进行,此时表面、接口和几何形状等决策仍便于调整。评审成果应是一组有记录的决策,而不是与图纸版本脱节的零散意见。
以下十项检查可帮助您准备这场讨论。适当的尺寸和工艺限制,取决于树脂、零件几何形状及成型方案。本清单刻意不提供普遍适用的壁厚、脱模角度或公差承诺。
1. 确认树脂与设计版本
明确完整的树脂牌号、增强材料、颜色和适用的材料要求。3D 模型、2D 图纸和技术规格应保持同一版本。如果文件之间发生冲突,应事先记录尺寸以哪个文件为准、几何形状以哪个文件为准。基于过时图纸的评审,可能十分彻底地解决了错误的问题。
同时纳入预期使用条件和材料替代规则。树脂生产商的加工指导是模具讨论的起点,并不意味着最终设计已自动得到验证。牌号或填料的变化,可能需要重新评估收缩、浇口和表面效果要求。
2. 查找壁厚突变
通过剖面检查转角、交汇处和隐藏结构。局部厚实区域的冷却情况可能与周围壁体不同,从而产生缩痕、内部空洞或变形风险。较薄区域则可能因流动长度和材料特性而难以充填。应结合选定树脂评审厚度过渡。
掏空不必要的厚实区域可能有所帮助,但修改必须保留零件功能,并形成可成型的几何形状。Eastman 的加工与模具设计指南讨论了其材料中的这些关系。应将此类指导作为特定材料的输入,而不是普遍适用的数值规则。
3. 检查加强筋、螺丝柱与交汇位置
加强筋可以在不增加整片壁厚的情况下提高刚度,但其根部、筋高、脱模斜度,以及与周围零件区域的连接,仍需仔细检查。筋条交叉处,或直接连接外观面的螺丝柱,可能形成从外部视图不容易发现的局部厚实区域。
应将紧固件载荷、对位和装配操作空间,与可成型性一起评审。Protolabs 的塑料螺丝柱设计资料解释了螺丝柱几何形状为何取决于功能。明确哪些位置不能接受缩痕,并在模具布局限制可选方案之前讨论替代设计。
4. 明确开模方向与脱模斜度
先确定模具开启方向,再检查需要沿该方向脱出的表面。深壁、加强筋和带纹理表面尤其需要注意。脱模斜度会影响零件几何形状和配合间隙,因此应纳入模型,而不是留作未明确规定、由模具制造方自行调整的事项。
所需角度取决于表面处理、深度、材料和顶出方案。Protolabs 的脱模斜度指导说明了尽早确定这一要求的重要性。增加脱模斜度后,应约定尺寸是在顶部、底部,还是其他明确的平面测量。
5. 识别倒扣与分型线
找出孔、卡扣、凹槽及其他妨碍直接脱模的特征。有些特征可通过调整分型线或碰穿、插穿结构处理;其他特征可能需要活动模具部件,或重新设计零件。这些选择会影响复杂程度、操作与检修空间以及维护。
在可见表面和功能表面上,标明可接受的分型线位置。验收讨论还应包括对分型痕迹或飞边的限制。Protolabs 的侧向抽芯概述有助于理解取决于几何形状的可选方案,但不能保证所有倒扣都能以同一种方式处理。
6. 评审浇口、流动路径与熔接线
明确允许和禁止布置浇口的区域。考虑熔体如何绕过开孔流动,以及流动前沿汇合是否会带来外观或功能问题。某个位置虽然便于制造模具,却可能不适合可见表面或承受较大载荷的特征。
讨论哪些位置值得进行流动分析,以及分析将采用什么假设。确切的树脂数据、几何形状和加工条件都会影响结果。BASF 注塑问题排查指南将成型缺陷视为材料、工艺与设计原因相互作用的问题;单独一项图纸修改,并不能消除所有可能的成因。
7. 明确排气与冷却方面的考虑
检查可能最后充填的位置、深腔和容易困气的区域。排气细节必须适合树脂和模具结构。缺少材料与工艺背景时,应避免指定通用的排气槽深度。
同时识别热集中的区域,以及冷却布置受限的位置。冷却水道会与镶件、螺钉、顶针和活动部件争夺空间,应在布局评审阶段提出这些冲突。模具即使在几何结构上能够制造,实际生产中的热行为仍可能难以控制。
8. 约定顶出与搬运接触面
明确允许出现顶出痕迹的位置,以及零件在脱模时是否有足够支撑。薄壁、柔性卡扣和外观面都需要仔细评审。讨论零件是否会留在预定的模具一侧,以及如何在不损伤功能特征的情况下取出。
还应纳入后续处理。零件即使能够顺利顶出,也可能难以定向、与流道分离,或放入装配夹具。记录接收模具的注塑团队提供的机械手操作空间或人工搬运要求。
9. 区分关键尺寸与一般公差
标明决定配合和功能的特征,并定义基准和测量条件。避免为每一个尺寸都指定所能想到的最严公差。树脂收缩、纤维取向、冷却和调湿状态都会影响成型零件,因此需要结合实际设计与材料评估尺寸要求。
为每个关键特征约定检验方法和样品状态。柔性壳体在无支撑状态下测量,所得结果可能与在装配约束下测量不同。这是开模前应解决的验收问题,不应等到样品交付后再争论。
10. 用书面决策完成评审闭环
建立行动清单,列出图纸引用、责任人和审批状态。区分已接受的修改、尚未解决的问题,以及需要通过试模确认的假设。批准后更新受控文件,并保留版本历史。
发布模具设计前,确认接收工厂的设备规格、目标进度和约定的验收标准已纳入项目记录。DFM 评审能够减少可避免的歧义,但不能取代试样、工艺开发和针对具体项目作出的验收决策。
资料来源与延伸阅读
使用以下资料时,还应结合所选材料生产商的现行指导,以及针对具体项目的工程评审。